
Kako površinska obrada poboljšava učinkovitost i mogućnost dodavanja aluminijske žice za zavarivanje
Površina žice odlučuje hoće li dobra legura ostati dobra
Proizvođač stavlja novi kalem od 1,2 mm ER5356 aluminijske MIG žice, postavlja napon, brzinu dodavanja žice i zaštitni plin u skladu s odobrenim postupkom, a zatim promatra kako luk počinje lutati. Nakon dvadesetak metara vara kontaktni vrh ponovno izgori. Legura je ispravna. Parametri su ispravni. Plin je ispravan. Problem je često površina žice - ne sama kemija legure, već način na koji se ta kemija dovodi do zavare.
Ovo je uobičajena scena u teškoj proizvodnji i objašnjava zašto proizvođači žice ulažu u površinsku obradu. Obrada površine skupa je koraka čišćenja, uklanjanja oksida i podmazivanja koji se primjenjuju nakon izvlačenja žice. Ne mijenja AWS klasifikaciju, ali mijenja dosljednost uvlačenja žice, koliko poroznosti sadrži zavar i koliko dugo traje oprema. Žica koja izgleda čisto može još uvijek sadržavati ostatke izvlačenja, labavi oksid ili nestabilan sloj maziva. U ovom članku fokusirat ćemo se na samu žicu, a ne na eloksiranje ili premazivanje gotovog aluminijskog dijela.
Što "površinska obrada" znači za aluminijsku žicu za zavarivanje
Površinska obrada počinje nakon završnog crtanja. Aluminijska žica se izvlači kroz karbidne ili dijamantne matrice s mazivima na bazi ulja. Nešto maziva potrebno je za količinu zarezivanja, ali koja ostaje na gotovoj žici mora se kontrolirati. Previše taloga privlači prašinu i stvara pare u luku; premalo može uzrokovati klepetanje žice u košuljici. Pouzdan proizvođač stoga dizajnira površinski proces oko uskog radnog prozora.
Čišćenje i odmašćivanje
Prvi korak uklanja ulja za izvlačenje, čestice aluminija i ugrađene ostatke iz žice. Većina proizvodnih linija koristi sljedeće vodene kupke za čišćenje, četkanje ili brisanje i deionizirano ispiranje. Cilj nije savršeno suha površina; to je površina koja je kemijski čista i spremna za sljedeći korak. Ako se kupka za čišćenje ne održava pravilno, žica može ostaviti tragove razrijeđenog ulja koji kasnije uzrokuju poroznost zavara.
Uklanjanje oksida i kontrola oksidnog sloja
Aluminij već stvara oksidni sloj koji je izložen zraku. Taj se oksid topi iznad 2000°C , dok se osnovni metalni aluminija tali na 660°C . Ako gusti, rasteretiti oksid dospije u bazenu za zavarivanje, može postati čvrsta inkluzija ili uhvatiti plin. Postupkom površinske obrade uklanja se labavi oksidni sloj i ostavlja tanak, ujednačen oksidni film. Točna debljina ovisi o leguri i namjeravanoj primjeni, ali je dosljednost onoga što je najvažnije.
Podmazivanje i završna obrada
Nakon čišćenja i oksidacije, žica dobiva završni premaz. To može biti lubrikant za suhi film, lagano ulje ili posebno formulirana smjesa za crtanje. Ovaj premaz kontrolira trenje o košuljicu, cijev i kontaktni vrh. Idealna količina je dovoljno tanka da izbjegne dim i poroznost, ali dovoljno jaka da izdrži duge robotske kabele i velike brzine putovanja. Proizvođači žice također kontroliraju konačnu hrapavost površine tijekom zadnjeg prolaza izvlačenja; gruba završna obrada može ostrugati unutrašnjost košuljice i prosuti čestice u sustavu za hranjenje.
Čak i sa savršenim premazom, nedosljedan promjer će poraziti površinsku obradu. Pristajanje između žice i kontaktnog vrha odmah se mijenja kada je žica prevelika ili premala. Naš članak o tome kako tolerancija promjera utječe na MIG zavarivanje objašnjava zašto se ovaj problem pojavljuje na podu trgovine.
Mogućnost dodavanja: gdje obrada površine utječe na produktivnost
Feedability je prvo mjesto gdje loše obrađena površina postaje očigledna. Žica mora prolaziti kroz košuljicu, cijev i kontaktni vrh bez savijanja. Svako povećanje trenja mijenja otpor pogonskih valjaka i može pretvoriti stabilni luk u ptičje gnijezdo. Površinski sloj kontrolira veći dio ovog trenja. Suha ili gruba žica može pregrijati kontaktni vrh i izgorjeti, dok žica s previše maziva može zaprljati košuljicu i zahtijeva često čišćenje.
Kemija maziva i kontrola ostataka
Aluminij ima visok koeficijent trenja u usporedbi s čelikom, osobito kada je suh. Kompatibilno mazivo smanjuje to trenje bez kontaminacije zavara. Kemija mora biti stabilna na povišenim temperaturama unutar kabela gorionika i ne smije reagirati s aluminijevim oksidom. Kontrola rezidua jednako je važna. Kada proizvođač prelazi s jednog kalema na drugi, punjenje maziva mora biti dosljedno; teški premaz na jednom kolutu i suhi premaz na sljedećem uzrokovat će drugačije ponašanje procesa. Za rad MIG velikog volumena, žica kao što je ER5356 žica za zavarivanje aluminija s tankim, postojanim premazom čini robotske trke predvidljivima.
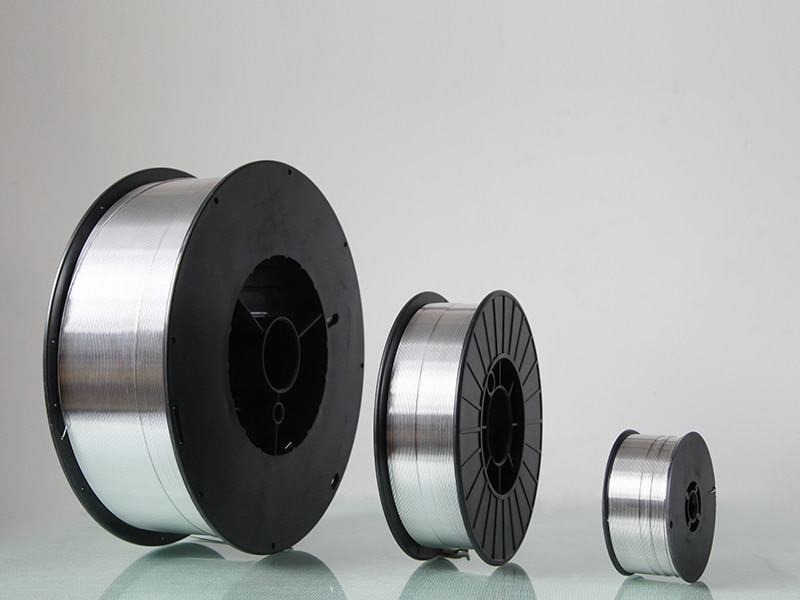 Žica za zavarivanje aluminija ER5356 - proizvođač Kunliwelding Kunli je vaš glavni veletrgovac za aluminijsku žicu za zavarivanje ER5356, koji nudi idealnu otpornost na koroziju i snagu. Pogodno za marinu,... Pogledajte proizvod →
Odljev, spirala i promjer kao komplementarne provjere
Stanje površine nije cijela priča. Cast i helix opisuju oblik žice kada se dio žice oslobodi s kalema. AWS A5.10 dokumentira prihvatljive vrijednosti i one bi trebale biti stabilne od kalema do kalema. Ako je spirala visoka, žica pritišće stijenku košuljice, trenje se povećava, a mazivo se struže neravnomjerno. Ako je odljev premali, žica se možda neće izravnati prije nego što dosegne kontaktni vrh. Površina i geometrija moraju se provjeravati zajedno jer mazivo ne može nadognati lošu geometriju žice. Iskusni operateri znaju adresirati ponašanje pri dodavanju žice ponekad znači mijenjanje izvora žice, a ne košuljice pištolja.
Kvaliteta zavarivača: poroznost, uključci oksida i vlaga
Površinska obrada također utječe na metalurške rezultate. Aluminijev oksid privlači vlagu iz vlažnog zraka i stvara hidratizirani oksid. U zavarivačkom luku ta vlaga disocira na vodik i kisik. Rastaljeni aluminij može otopiti veliku količinu vode, ali kada se kupka za zavarivanje skrutne, topljivost vodika naglo opada i plin ostaje zarobljen kao poroznost. Zbog toga žica s nekontroliranim oksidnim slojem može proizvesti poroznost čak i kada je osnovni metal čist.
Ostatak maziva za izvlačenje je drugi izvor plina. Kada sloj teškog ulja uđe u luk, brzo isparava. Ako zaštitni plin ne može istjerati paru iz zavarene kupke, rezultat su rupice i promjena boje površine. Odgovarajuća površinska obrada ne mora nužno ukloniti svo mazivo; uklanja višak i ostavlja kontroliranu količinu. Ista logika vrijedi i za aluminijske čestice nastale četkanjem. Ako površina žice nosi labave čestice, te čestice mogu pasti u zavarenu kupku i djelovati kao oksidne inkluzije.
Za strukturnu i brodsku proizvodnju, poroznost nije samo kozmetički nedostatak; smanjuje na zamor i može čvrsto dovesti do kvara zavara pod dinamičkim opterećenjem. Punila od legure magnezija visoke čvrstoće kao što su ER5183 žica za zavarivanje aluminija često se odabiru za ove primjene, ali legura djeluje samo ako je površina žice čista i ako je mazivo ispravno.
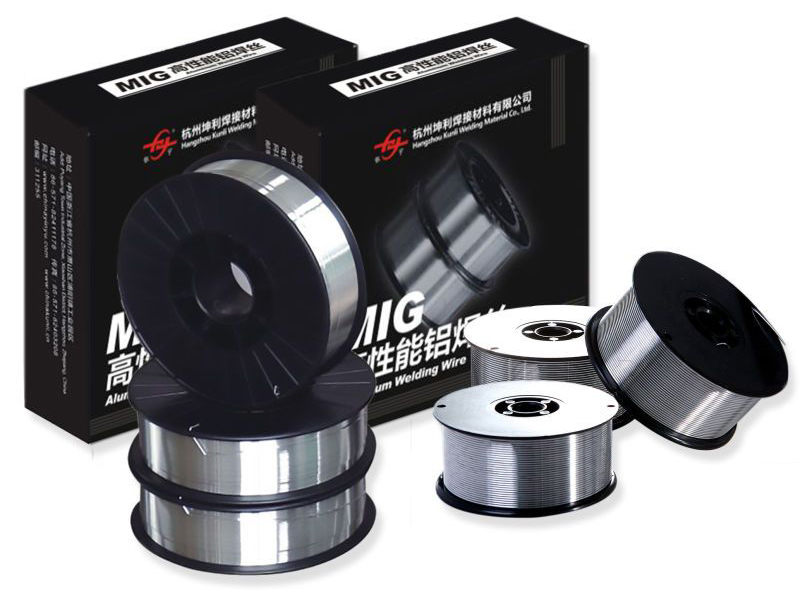 Aluminijska žica za zavarivanje ER5183 Proizvođači - Kunli dobavljači Žica za zavarivanje aluminija ER5183 koju preporučuje proizvođač Kunli, prikladna za automobilsko i industrijsko zavarivanje s velikom čvrstoćom i ko... Pogledajte proizvod →
Obitelji legura imaju različite površinske osjetljivosti
Različite aluminijske legure različito reagiraju na površinsku obradu. Žice 5xxx koje nose magnezij tvrde da su i više abrazivne prema košuljici, tako da korak za podmazivanje mora biti dovoljno robustan da može podnijeti velike udaljenosti uvlačenja. Također su osjetljiviji na vlagu jer se magnezijevi oksidi lako stvaraju i mogu povećati skupljanje vodika. Žice 4xxx koje nose silicij su mekše i sklonije površinskim brazdama tijekom izvlačenja. Ako je zadnja matrica za izvlačenje istrošena, na površini se mogu pojaviti fini utori koji skupljaju mazivo i prljavštinu.
Aplikacija također mijenja zahtjeve za površinu. Kada će se zavar anodizirati, legura za punjenje često se odabire za podudaranje boje; ER4043 silikonska žica za zavarivanje aluminija je čest izbor za odljevke i arhitektonski aluminij jer njegov sadržaj silicija pomaže spoju zavare s osnovnim metalom. Ali loše obrađena površina žice može se pokazati kao tamne pruge ili zamućena anodizirana površina. To čini površinsku obradu dijelom specifikacije izgleda, a ne samo mehaničkim brigom.
 ER4043 aluminijske žice za zavarivanje Proizvođači, dobavljači Kao proizvođači ER4043 aluminijske žice za zavarivanje u Kini i dobavljači OEM/ODM, Hangzhou Kunli welding materials Co., Ltd. pruža veleprodajne... Pogledajte proizvod →
Što bi kupci i inženjeri za zavarivanje trebali provjeriti
Kupci obično uspoređuju sastav legure, cijenu i vrijeme isporuke, ali površinsku obradu teško je procijeniti bez postavljanja pravih pitanja. Ima ih nekoliko čimbenici izvan cijene koji bi trebali utjecati na odluke o kupnji žice , a konzistencija površine je jedna od njih. Donja tablica navodi praktične provjere koje koriste inženjeri za zavarivanje i odjeljke za kvalitetu. Koristite ih kada kvalificirate novog dobavljača ili revidirate postojećeg.
| Parametar | Zašto utjecati na izvedbu | Što pitati |
|---|---|---|
| Čistoća površine | Ulja i oksidi mogu uzrokovati poroznost, dim i nestabilan luk. | Koja se metoda čišćenja koristi i jesu li dostupni rezultati inspekcije? |
| Vrsta maziva i opterećenja | Premalo lubrikanta stvara loše hranjenje; previše stvari pare i porožnost. | Koje je mazivo primijenjeno i koliko je granica ostataka po kilogramu? |
| Lijev i spirala | Visoka spirala uzrokuje trenje košuljice i gniježenje ptica. | Koje su AWS A5.10 vrijednosti odljeva i spirale zajamčene po seriji? |
| Tolerancija promjera | Prevelika žica povećava trošenje kontaktnog vrha i pregrijavanje. | Što je tolerancija promjera i kako se mjeri? |
| Pakiranje i zaštita od vlage | Vlažno skladištenje hidratizira oksidni sloj i stvara poroznost. | Je li kalem vakumiran ili ima sredstvo za sušenje? Koliko je rok trajanja? |
| Sljedivost serije | Površinska obrada može varirati između proizvodnih serija. | Možete li pratiti kalem natrag do zapisa o čišćenju i podmazivanju? |
Pouzdan proizvođač trebao bi biti u mogućnosti dati brojke, a ne samo tvrdnje. Ako dobavljač ne može opisati postupak čišćenja i podmazivanja, žica može izgledati prihvatljivo, ali i dalje loše funkcionira.
Površinska obrada služi kao mjesto u vašoj specifikaciji žice
Obrada površine nije kozmetički korak. To je funkcionalni proces koji određuje hoće li ispravno klasificirana legura biti učinkovita u proizvodnom procesu. Najbolja specifikacija žice uključuje kemijski sastav legure, AWS klasifikaciju, toleranciju promjera, odljev, spiralu, čistoću površine i opterećenje mazivom. Kada se te varijable kontroliraju, kvaliteta zavara postaje ponovljiva, a cijena prerade pada.
U Kunli Weldingu tretiramo površinsku obradu kao proizvodnu kontrolnu točku, a ne naknadnu misao. Naši koraci čišćenja, kondicioniranja oksida i podmazivanja provjeravaju se prije pakiranja, a ista se disciplina primjenjuje na cijeli asortiman aluminijske žice za zavarivanje. Za proizvođače koji su ikad težili problemu poroznosti ili povratu plamenika, odgovor često nije drugačija legura; to je žičana površina koja je točno kako je navedeno.
NEXT:Kako 4943 aluminijska žica za zavarivanje utječe na izgled zavare
Povezani proizvodi
-
 Vidi više
5154 Žica za zavarivanje od aluminijske legure
-
 Vidi više
ER4043 silikonska žica za zavarivanje aluminija
-
 Vidi više
ER4047 aluminijska Mig žica za zavarivanje
-
 Vidi više
Žica od legure Al-Mg ER5154
-
 Vidi više
ER5087 žica za zavarivanje magnezija i aluminija
-
 Vidi više
Žica za zavarivanje aluminija ER5183
-
 Vidi više
Žica za zavarivanje aluminija ER5356
-
 Vidi više
ER5554 aluminijska žica za zavarivanje
-
 Vidi više
ER5556 aluminijska žica za zavarivanje
-
 Vidi više
ER1100 aluminijska žica za zavarivanje
-
 Vidi više
ER5754 aluminijska žica za zavarivanje
-
 Vidi više
ER2319 aluminijska žica za zavarivanje

