
Zašto se aluminijska žica za zavarivanje ER5183 dobro ponaša na 5083
Kada je potrebno spojiti aluminijske dijelove, žica za punjenje ima izravnu vezu s ponašanjem gotovog spoja. Izbor nije samo stvar odabira žice koja se može piti tijekom zavarivanja. Sastav osnovnog metala, stanje spoja, postupak zavarivanja i način na koji se rukuje žicom prije uporabe mogu utjecati na rezultat.
Ovo je osobito važno pri radu s 5083 aluminijem. Široko se povezuje s primjenama gdje su čvrstoća i otpornost na koroziju važni, tako da materijal za punjenje mora odgovarati karakteristikama osnovnog metala. Žica za zavarivanje aluminija ER5183 obično se razmatra za ovu vrstu posla jer je njezin sastav prilagođen aluminijskim legurama s relativno visokim udjelom magnezija.
Odnos između žice za punjenje i 5083 je stoga više od jednostavnog podudaranja proizvoda za proizvod. Sastav materijala, promjer žice, uvjeti zaštite, čistoća površine, skladištenje i kontrola proizvodnje mogu utjecati na proces zavarivanja. Gledajući ove čimbenike zajedno daje jasnu sliku zašto se ER5183 koristi s 5083 i što može utjecati na njegovu izvedbu tijekom izrade.
Što čini ER5183 prikladnim za 5083 zavarivanje aluminija
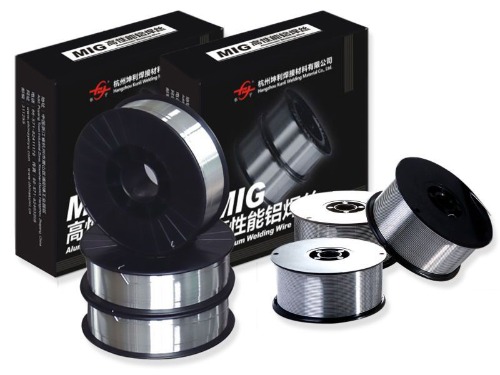
Veza između ER5183 i 5083 počinje njihovim materijalnim karakteristikama. Objekti su aluminijske legure povezani s magnezijem kao važnim legirajućim elementom. To čini dodatni materijal kompatibilnim s općim zahtjevima za zavarivanje aluminija s visokim udjelom magnezija.
Žica za punjenje treba oblikovati metal za zavarivanje koji radi s okolnim osnovnim metalom. Ako je sastav punila loše usklađen, gotovi spoj možda neće imati karakteristike koje se očekuju od izvornog materijala. Za 5083, izbor punila koje sadrži magnezij pomaže u održavanju prikladnog odnosa između područja zavara i osnovnog materijala.
Postoji nekoliko čimbenika koje treba uzeti u obzir pri procjeni ove utakmice:
| Razmatranje | Zašto je to važno |
| Sastav osnovnog metala | Utječe na izbor materijala za punjenje |
| Sadržaj magnezija | Utječe na karakteristike metala zavara |
| Okolina korozije | Može utjecati na odabir punila |
| Zajednički zahtjevi | Utječu na metodu zavarivanja i izbor materijala |
| Stanje površine | Može utjecati na konzistenciju zavara |
Još jedna stvar je da zavarivanje lokalno mijenja materijal. Područje oko spoja doživljava zagrijavanje, toplinu i hlađenje, tako da se metalna zavara ne ponaša jednostavno kao netaknuti dio osnovnog metala. Odabir punila s kompatibilnim sastavom pomaže smanjiti nepotrebne razlike između zavara i okolnog aluminija.
Iz tog razloga, aluminijska žica za zavarivanje ER5183 često se povezuje sa zavarivanjem 5083 gdje svojstva gotovog spoja moraju ostati kompatibilna sa karakteristikama osnovnog materijala.
Kako sadržaj magnezija utječe na izvedbu zavarivanja ER5183
Magnezij ima važnu ulogu u ponašanju aluminij-magnezijskih legura. U žici za punjenje, njegova prisutnost utječe na karakteristike metala formiranog u području zavara.
Količina magnezija ne može se promatrati odvojeno od ostatka sastava legure. Žica za zavarivanje proizvoda je s definiranim rasponom materijala tako da njezino ponašanje ostaje sljedeće od jedne serije do druge. Promjene u sastavu mogu utjecati na ponašanje rastaljenog metala kao i na karakteristike ohlađenog zavara.
Za ER5183, magnezij doprinosi svojstvima koja se očekuju od punila dizajniranog za aluminijske legure s visokim udjelom magnezija. Ovo je jedan od razloga zašto se uzima u obzir pri zavarivanju materijala kao što je 5083.
Međutim, dodavanje ili kontroliranje magnezija ne znači samo povećanje jednog elementa. Ukupna ravnoteža legure je važna. Ostali elementi i nečistoće također mogu utjecati na stanje gotove žice i metalne zavare.
Tijekom proizvodnje proizvođači stoga moraju obratiti pozornost na:
- Konzistencija sirovine
- Sastav legure
- Uvjeti taljenja i obrade
- Materijalna čistoća
- Konačno stanje žice
Isti princip vrijedi i tijekom zavarivanja. Ako je žica za punjenje kontaminirana ili se njome nepravilno rukuje, njezine predviđene karakteristike materijala možda se neće prevesti u dosljedan proces zavarivanja.
U praktičnom smislu, uloga magnezija pomaže objasniti zašto se aluminijska žica za zavarivanje ER5183 razmatra za 5083 umjesto da se sve aluminijske žice za zavarivanje tretiraju kao međusobno zamjenjivi materijali.
Zašto je promjer žice bitan kada se koristi ER5183
Promjer žice je relativno jednostavna specifikacija, ali može utjecati na način na koji se kontrolira proces zavarivanja. Manja ili veća žica ne ponašaju se na potpuno isti način kada se provlače kroz opremu za zavarivanje.
Odabrani promjer povezan je s opremom za zavarivanje, dizajnom spoja, debljinom materijala i radnim položajem. Žica koja nije dobro usklađena s postavom može otežati dodavanje ili kontrolu luka.
Promjer žice može utjecati na nekoliko praktičnih aspekata:
- Koliko se ravnomjerno dovodi žica
- Koliko punila ulazi u spoj
- Kako operater kontrolira zavar
- Koliko lako žica prolazi kroz opremu
- Kako je potrebno podesiti postavke zavarivanja
Za zavarivanje aluminija uvjeti dodavanja zaslužuju posebnu pozornost jer je aluminijska žica relativno mekana. Loše postavljen put dodavanja, prevelik otpor ili neodgovarajuća kontaktna komponenta mogu utjecati na to koliko glatka žica postigne područje zavarivanja.
Stanje kalema također je važno. Ako je žica neravnomjerno namotana ili se ošteti tijekom rukovanja, mogu se pojaviti problemi s uvlačenjem čak i kada je nazivni promjer žice odgovarajući.
Odabir promjera aluminijske žice za zavarivanje ER5183 treba stoga razmotriti zajedno s opremom za zavarivanje i spojem, a ne kao izoliranu odluku o kupnji.
Kako zaštitni plin i postavke zavarivanja utječu na ER5183
Nakon što se odaberu žica za punjenje i osnovni metal, okolni uvjeti zavarivanja postaju važniji. Aluminij lako reagira s okolnom atmosferom kada se zagrije, tako da područje zavarivanja treba prikladno zaštititi.
Zaštitni plin pomaže odvojiti rastaljeno područje zavara od okolnog zraka. Ako je pokrivenost plinom poremećena, zavar može postati osjetljiviji na kontaminaciju. Protok plina, položaj plamenika, curenje, propuh i stanje opreme za isporuku plina mogu utjecati na zaštitu oko spoja.
Postavke zavarivanja također moraju raditi zajedno. Struja, napon, dovod žice, brzina putovanja i kretanje plamenika nisu neovisne kontrole. Promjena jedne postavke može promijeniti način na koji se ostale ponašaju.
Na primjer, ako se žica dovodi brzinom koja ne odgovara uvjetima zavarivanja, luk može postati nestabilan. Ako se plamenik kreće prebrzo, spoj možda neće primiti dovoljno topline ili materijala za punjenje. Presporo kretanje može stvoriti pretjeranu toplinu u lokalnom području.
Dosljedan postupak obično ovisi o provjeri nekoliko stvari u isto vrijeme:
- Oprema za zavarivanje je ispravno podešena.
- Zaštitni plin bez prekida dospijeva u području zavarivanja.
- Žica se glatko kreće kroz stazu uvlačenja.
- Spojne površine su pravilno pripremljene.
- Kretanje svjetiljke ostaje relativno dosljedno.
Ovi uvjeti su važni jer aluminijska žica za zavarivanje ER5183 ne može kompenzirati svaki problem koji stvara neodgovarajuće postavke opreme ili loša priprema spojeva.
Zašto može doći do poroznosti s ER5183 aluminijskom žicom za zavarivanje
Poroznost je jedan od problema koji može privući pozornost tijekom zavarivanja aluminija. Mali plinski džepovi mogu se stvoriti u metalu zavara kada neželjeni plin ostane zarobljen dok se rastali materijal hladi.
Žica za punjenje je samo jedan mogući izvor problema. Vlaga, ulje, prljavština, nečista osnovna površina ili neadekvatna zaštita također mogu pridonijeti problemu.
Stoga treba uzeti u obzir okolno okruženje kada se pojavi porozni zavar. Žica koja je bila izložena onečišćenju može se ponašati drugačije od čistog materijala. Isto vrijedi i za obični metal. Površinske naslage mogu ući u područje zavarivanja i ometati proces.
Uobičajena područja za pregled uključuju:
- Žičana površina
- Površina od običnog metala
- Uvjeti skladištenja
- Opskrba plinom
- Oprema za isporuku plina
- Zajednička priprema
- Kretanje zavarivanja
Poroznost se također može povezati s nedosljednim uvjetima zavarivanja. Nagle promjene u pokrivenosti plinom ili položaju plamenika mogu izložiti rastaljeno područje zavara zraka. Pretjerano ometanje oko zone zavarivanja može imati sličan učinak.
Umjesto pripisivanja svake pore dodatnog materijala, korisnici će provjeriti kompletno okruženje zavarivanja. Ovaj pristup je posebno relevantan kada se koristi aluminijska žica za zavarivanje ER5183 jer se žica, osnovni materijal, oprema i okolni uvjeti međusobno rade tijekom procesa zavarivanja.
Može li se ER5183 koristiti za druge aluminijske legure
ER5183 je povezan s 5083, ali njegova upotreba nije ograničena na jednu aluminijsku leguru. Korisnije je pitanje je li sastav punila prikladan za određeni osnovni metal i zahtjeve gotovog spoja.
Druge legure aluminija i magnezija mogu imati karakteristike koje čine punilo koje sadrži magnezij prikladnim. Međutim, činjenica da su oba materijala aluminijske legure ne znači automatski da bi trebali koristiti istu žicu za punjenje.
Prilikom razmatranja druge legure potrebno je provjeriti nekoliko točaka:
| Materijalno razmatranje | Pitanje za razmatranje |
| Obitelj legure | Je li sastav osnovnog metala kompatibilan s punilom? |
| Zajednička svrha | Koje se karakteristike traže od zavarenog područja? |
| Uvjeti korozije | Hoće li spoj biti izložen zahtjevnom okruženju? |
| Metoda zavarivanja | Je li prikladno za odabrani proces? |
| Uvjeti izrade | Može li se žica pravilno dovoditi i kontrolirati? |
Ovdje također postaju korisne usporedbe između različitih materijala za punjenje. Punilo dizajnirano za jednu skupinu aluminijskih legura može se odabrati iz različitih razloga od punila dizajniranog za drugu skupinu.
Odabir stoga treba započeti s osnovnim metalom i zahtjevima spojeva. Aluminijska žica za zavarivanje ER5183 može biti prikladna u nekim situacijama koje uključuju druge aluminijske legure, ali prikladnost treba razmotriti od slučaja do slučaja, a ne pretpostavljati samo iz naziva legure.
Kako se treba skladištiti i rukovati ER5183 žicom za zavarivanje
Stanje žice za zavarivanje prije nego što stigne do plamenika za zavarivanje može utjecati na radni proces. Pravilno skladištenje je stoga dio kontrole materijala, a nije problem koji počinje tek kada započne zavarivanje.
Žicu treba zaštititi od vlage, prašine, ulja i drugih onečišćenja. Njegovo originalno pakiranje može pomoći u zaštiti materijala tijekom skladištenja, ali je važno i rukovanje nakon otvaranja.
Nekoliko osnovnih postupaka može pomoći u održavanju stanja žice:
- Čuvajte neiskorištenu žicu u čistom i suhom skladišnom prostoru.
- Izbjegavajte postavljanje otvorenih kalema na mjestima gdje se može skupiti vlaga.
- Rukujte žicom čistom opremom.
- Držite žicu podalje od ulja i drugih onečišćenja.
- Provjerite kalem prije nego što ga postavite na opremu za zavarivanje.
- Zaštitite djelomično iskorišteni materijal kada se ne koristi.
Treba obratiti pozornost i na oštećenja pakiranja. Ako je pakiranje otvoreno, poderano ili izloženo neprikladnim uvjetima, žicu treba provjeriti prije upotrebe.
Skladištenje je posebno važno za aluminijsku žicu za zavarivanje ER5183 jer onečišćenje nije uvijek vidljivo na prvi pogled. Žica može izgledati upotrebljivo dok je stanje njezine površine već promijenjeno.
Dobro rukovanje ne zamjenjuje pravilnu pripremu zavarivanja, ali uklanja jedan izvor varijacije iz procesa koji se može izbjeći.
Koje su provjere kvalitete važne za ER5183 žicu za zavarivanje
Kontrola kvalitete počinje prije nego što se žica isporuči na operaciju zavarivanja. Gotov proizvod mora održavati dosljedan sastav materijala i fizičko stanje kako bi se mogao prerađivati i koristiti na predvidljiv način.
Za proizvođače, provjera žice uključuje više od promatranja njezina izgleda. Proizvodni proces zahtijeva kontrolu u različitim fazama, od sirovina preko oblikovanja, površinske obrade, namatanja i pakiranja.
Važna područja inspekcije mogu uključivati:
| Kvalitetno područje | Što se provjerava |
| Sastav materijala | Konzistencija legure |
| Promjer žice | Pravilnost duž žice |
| Stanje površine | Čista i prikladna površina |
| Oblik žice | Dosljedno oblikovanje i namatanje |
| Stanje hranjenja | Glatko kretanje kroz opremu |
| Ambalaža | Zaštita tijekom skladištenja i transporta |
Promjer žice zaslužuje posebnu pozornost jer male varijacije mogu utjecati na ponašanje pri hranjenju. Stanje površine također je važno jer ostaci ili onečišćenje mogu postati izvor problema pri zavarivanju.
Spooling se ne smije zanemariti. Pravilno oblikovani kalem omogućuje da žica kontrolirano napusti paket. Neravnomjerno namotavanje, oštećena žica ili loše rukovanje mogu stvoriti poteškoće s uvlačenjem čak i kada sam materijal odgovara predviđenom sastavu.
Za Žica za zavarivanje aluminija ER5183 , kontrola proizvodnje stoga povezuje nekoliko faza koje se u prvi mah mogu činiti nepovezanima. Sastav materijala utječe na oblikovanje na metalnu zavaru, žice utječe na uvlačenje, stanje površine utječe na čistoću, a pakiranje utječe na to kako materijal stiže na mjesto upotrebe.
Odnos između ER5183 i 5083 posljedično je oblikovan ne samo s legurom za punjenje. Osnovni metal, sastav punila, stanje žice, postavka zavarivanja, priprema spoja, skladištenje i proizvodne kontrole imaju ulogu u određivanju načina na koji će se ponašati proces zavarivanja.
NEXT:Kako proizvođači aluminijske žice za zavarivanje kontroliraju kvalitetu žice
Povezani proizvodi
-
 Vidi više
5154 Žica za zavarivanje od aluminijske legure
-
 Vidi više
ER4043 silikonska žica za zavarivanje aluminija
-
 Vidi više
ER4047 aluminijska Mig žica za zavarivanje
-
 Vidi više
Žica od legure Al-Mg ER5154
-
 Vidi više
ER5087 žica za zavarivanje magnezija i aluminija
-
 Vidi više
Žica za zavarivanje aluminija ER5183
-
 Vidi više
Žica za zavarivanje aluminija ER5356
-
 Vidi više
ER5554 aluminijska žica za zavarivanje
-
 Vidi više
ER5556 aluminijska žica za zavarivanje
-
 Vidi više
ER1100 aluminijska žica za zavarivanje
-
 Vidi više
ER5754 aluminijska žica za zavarivanje
-
 Vidi više
ER2319 aluminijska žica za zavarivanje

